Blog

  • Veolia reafirma liderança em inovação na ROG.e 2026

    Veolia reafirma liderança em inovação na ROG.e 2026

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    Veolia reafirma liderança em inovação na ROG.e 2026

    Com presença confirmada no evento, a empresa reforça seu compromisso com inovação, excelência operacional e segurança ambiental para o setor de petróleo e gás em escala global.
    A Veolia, líder global em gestão ambiental e tecnologias de tratamento de água, estará presente na ROG.e 2026 – Rio Oil & Gas Expo and Conference, maior evento de petróleo e gás da América Latina.
    A empresa ocupará o estande U48 – A, no Pavilhão Internacional da EIC – Energy Industries Council, Hall 4 do Riocentro, de 21 a 24 de setembro de 2026.

    Com mais de três décadas de atuação no setor energético, a Veolia reafirma seu compromisso em oferecer soluções inovadoras que combinam eficiência operacional com responsabilidade ambiental , demandas cada vez mais desafiadoras para operações de petróleo e gás em todo o mundo. Em um cenário de transformação do setor energético, as indústrias buscam otimizar o consumo de recursos e
    atender a regulamentações cada vez mais rigorosas. Neste contexto, a Veolia emerge como líder global em tratamento de água e referência em segurança ambiental para operações onshore e offshore.
    Além da especialização central em tecnologia hídrica para tratamento e reutilização de água produzida e produção de água para injeção avançada a partir de água do mar, as capacidades da Veolia oferece um portfólio abrangente de tecnologias essenciais de processamento de petróleo e gás (como separação, desidratação e dessalinização), captura avançada de carbono em fontes pontuais e soluções específicas de eficiência energética.

    A presença da empresa na ROG.e 2026 representa uma oportunidade estratégica de diálogo com especialistas da Veolia sobre como a inovação ambiental pode ser um diferencial competitivo. Para as empresas protagonistas da transição energética que buscam maximizar a produção, com menor consumo de água, energia e produtos químicos, a Veolia combina expertise técnica global e local com soluções tecnológicas comprovadas que transformam estes desafios em maior resiliência e menores emissões de carbono.

    Para mais informações sobre as soluções da Veolia para o setor de O&G:
    https://golatam.veoliawatertechnologies.com/pt-br/contato-brasil

    SOBRE A VEOLIA
    Veolia, líder global em serviços ambientais, trabalha todos os dias para construir segurança ecológica em benefício da saúde pública e da competitividade das indústrias e regiões. Com 215.000 colaboradores distribuídos por cinco continentes, atuando em estreita colaboração com comunidades locais e graças às suas tecnologias de ponta, o grupo combate a poluição, reduz as emissões de carbono e regenera recursos por meio de soluções concretas que combinam sua expertise em água, tecnologias de água, resíduos — incluindo gestão de resíduos perigosos — e energia local. Em 2025, o grupo Veolia atendeu 110 milhões de pessoas com água potável e 97 milhões com saneamento, produziu 45 milhões de megawatts-hora de energia e tratou 64 milhões de toneladas de resíduos. A Veolia Environnement (Paris Euronext: VIE, Fortune 500, SBF 120) gerou uma receita consolidada de €44,4 bilhões em 2025.

    CONTATOS

    Maria Gabriela

    Consultora de Marketing & Comunicação Sênior.

    Water Tech

    Cell.: +55 (11) 974 70 6592

    maria.gabriela@veolia.com

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • II Benchmarking Internacional Resíduos Sólidos – Itália 2026

    II Benchmarking Internacional Resíduos Sólidos – Itália 2026

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    II Benchmarking Internacional Resíduos Sólidos – Itália 2026

    Como parte do compromisso contínuo em impulsionar a inovação, a sustentabilidade e a excelência operacional no setor de saneamento e resíduos sólidos no Brasil, a IFAT Brasil convida sua organização a integrar a delegação oficial do II Benchmarking Internacional Resíduos Sólidos – Itália 2026, realizado em parceria com a LAVORO Solutions.

    [/et_pb_text][et_pb_image src=”https://www.digitalwater.com.br/site-wp/wp-content/uploads/2026/09/benckmarking-residuos-solidos-1.webp” alt=”II Benchmarking Internacional Resíduos Sólidos – Itália 2026″ title_text=”benckmarking-residuos-solidos” _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”][/et_pb_image][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ global_colors_info=”{}” sticky_enabled=”0″]

    Entre os dias 31 de outubro e 08 de novembro de 2026, a IFAT Brasil levará um grupo seleto de 25 lideranças, executivos, gestores públicos e operadores do setor para uma imersão de portas fechadas nos modelos de gestão e plantas industriais mais avançadas da Itália — referência europeia em transição ecológica e economia circular.

    Por que participar desta Missão Técnica Internacional?

    A programação foi estruturada para proporcionar aprendizado prático e estratégico nas principais frentes da gestão moderna de resíduos sólidos:

    • 🌱 Vanguarda em Biometano & Biodigestão Anaeróbia: Imersão técnica em instalações industriais de última geração com foco em valorização orgânica, geração de biogás/biometano e captura de .
    • 💧 Gestão Avançada de Lixiviados & Osmose Reversa: Estudo presencial e aprofundado no Aterro Sanitário de Sant’Urbano (Pádua), analisando soluções tecnológicas para tratamento de chorume, operação de aterros e monitoramento ambiental.
    • ♻️ Triagem Automatizada & Economia Circular: Análise prática de sistemas avançados de separação de materiais, reciclagem, logística e modelos de sustentabilidade financeiro-operacional.
    • 🎓 Seminário de Planejamento & Regulação: Debate técnico com especialistas italianos sobre regulação, modelos de financiamento, tarifação e governança do setor.
    • 🤝 Networking de Alto Nível: 9 dias de convivência direta com grandes operadores, tomadores de decisão e autoridades brasileiras e europeias.

    Estrutura Completa e Logística Executiva

    Para que você foque exclusivamente no intercâmbio técnico e no relacionamento institucional, a missão conta com suporte logístico completo:

    • Hospedagem em hotéis de categoria executiva nas cidades de Milão, San Marino e Pádua.
    • Traslados privativos em ônibus executivo durante todo o itinerário técnico.
    • Almoços e jantares de relacionamento inclusos na programação executiva.
    • Acompanhamento, moderação técnica e relatórios consolidados de desdobramento.

    Garanta a participação da sua empresa com prioridade

    Para garantir o acesso restrito às áreas operacionais das plantas e a máxima qualidade nas discussões técnicas, as vagas da comitiva são estritamente limitadas a 25 participantes.

    Convidamos você, associado IFAT Brasil, a assegurar a sua vaga prioritária:

    👉 CLIQUE AQUI PARA GARANTIR SUA VAGA NA COMITIVA ITÁLIA 2026

    🔗 Acesse a programação detalhada dia a dia no portal oficial: lavoro-solutions.com/II-benchmarking-italia-2026

    Dúvidas sobre faturamento corporativo ou detalhes da programação? Entre em contato com a equipe de atendimento via WhatsApp: +55 21 99508-4181.

    Contamos com a sua presença para fortalecer a representatividade e a liderança do nosso setor!

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • Quando a Máquina Vê o Invisível: A Inteligência Preditiva da Veolia que está Transformando as Caldeiras de Recuperação

    Quando a Máquina Vê o Invisível: A Inteligência Preditiva da Veolia que está Transformando as Caldeiras de Recuperação

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    Quando a Máquina Vê o Invisível: A Inteligência Preditiva da Veolia que está Transformando as Caldeiras de Recuperação

    A indústria brasileira de papel e celulose destaca-se no cenário global pelo seu altíssimo nível de eficiência, escala operacional e exigências regulatórias. Contudo, a operação sob condições extremas de caldeiras de recuperação química, envolvendo alta pressão, reagentes corrosivos e temperaturas elevadas, impõe um desafio contínuo à manutenção de ativos e à integridade humana.

    [/et_pb_text][et_pb_image src=”https://www.digitalwater.com.br/site-wp/wp-content/uploads/2026/09/caldeiras-de-recuperacao.jpg” title_text=”caldeiras-de-recuperacao” align=”center” _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”][/et_pb_image][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ global_colors_info=”{}” sticky_enabled=”0″]

    O Risco Invisível

    Uma caldeira de recuperação queima licor negro, que se transforma em massa fundida (smelt) na fornalha. Existe o risco de explosão quando a água entra em contato com essa massa fundida. Um vazamento de água para dentro da fornalha representa uma situação muito grave, qualquer ruptura mínima pode escalar rapidamente, acarretando perdas massivas de produção e incidentes severos.
    Paradas não programadas custam até milhões por ocorrência. Não conformidade com a NR-13 resulta em multas e riscos legais. Falhas no tratamento químico reduzem a vida útil dos equipamentos e aumentam o consumo de energia.

    O Problema dos Sistemas Tradicionais

    Historicamente, a detecção de vazamentos dependia de alarmes univariados simples ajustados em sistemas supervisórios (DCS). Esse formato tradicional possui graves deficiências: se o limite for muito rígido, criam-se falsos alarmes crônicos que induzem à fadiga nos operadores; se for amplo demais, as anomalias são detectadas apenas após o colapso físico das tubulações.

    A Solução: Machine Learning Multivariável

    A Veolia, líder mundial em tecnologias de tratamento de água, desenvolveu uma abordagem baseada em técnicas de Machine Learning e modelagem estatística, combinando sua expertise de décadas em processos industriais com ciência de dados de ponta. Diferente dos sistemas comuns que monitoram variáveis isoladas, o modelo multivariável Veolia constrói uma matriz matemática contínua. Essa inteligência operacional estabelece relações matemáticas complexas entre variáveis dinâmicas, gerando um padrão de normalidade operacional digital que é confrontado em tempo real com os dados coletados da planta.

    Como afirma Débora Schonhorst, District Manager – Heavy Industry da Water Tech LATAM: “A tecnologia Veolia não apenas detecta problemas, ela compreende o contexto operacional completo. Isso elimina praticamente todos os falsos alarmes enquanto detecta anomalias reais com precisão cirúrgica.”

    Capacidades Operacionais

    – Conformidade garantida com NR-13
    –  Integração perfeita com sistemas existentes
    –  Extensão da vida útil de tubos e refratários

    Transformação Digital

    A transição de uma manutenção corretiva tradicional para uma gestão orientada por dados de Inteligência Artificial traz resultados tangíveis de escala macroeconômica. Há considerável redução de custos operacionais, extensão direta do ciclo de vida útil de equipamentos, e maximização da disponibilidade operacional eliminando paradas não programadas.

    A Veolia está transformando a forma como a indústria de celulose brasileira opera: passando de reativa para preditiva, de emergencial para planejada, de cara para lucrativa.

    Leia o artigo completo para descobrir:
    – Como o Machine Learning diferencia anomalias reais de variações normais
    –  As 4 vantagens técnicas da abordagem multivariável
    –  Capacidades operacionais
    –  FAQ com perguntas essenciais
    –  Como solicitar uma avaliação gratuita

    Link do artigo na íntegra:
    https://www.latam.veoliawatertechnologies.com/pt/media/artigos/inteligencia-artificial-em-caldeiras-de-recuperacao

    SOBRE A VEOLIA

    Veolia, uma líder global em serviços ambientais, trabalha diariamente para construir segurança ecológica em benefício da saúde pública e da competitividade das indústrias e regiões. Com 215.000 funcionários distribuídos por cinco continentes atuando em estreita colaboração com comunidades locais e graças às suas tecnologias de ponta, o grupo combate a poluição, reduz as emissões de carbono e regenera recursos por meio de soluções concretas que unem sua expertise em água e tecnologias de água, resíduos — incluindo a gestão de resíduos perigosos — e energia local. Em 2025, o grupo Veolia atendeu 110 milhões de pessoas com água potável e 97 milhões com saneamento, produziu 45 milhões de megawatts-hora de energia e tratou 64 milhões de toneladas de resíduos. A Veolia Environnement (Paris Euronext: VIE, Fortune 500, SBF 120) registrou uma receita consolidada de €44,4 bilhões em 2025.

    CONTATO

    Rafaela Rodrigues

    Marketing & Communications Pulp & Paper – Brasil

    Water Tech

    Tel.+55 (11) 9 7675-0943

    rafaela.rodrigues@veolia.com

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • Nestlé anuncia investimento de R$ 2 bi em Nutrição e Saúde e nova fábrica em MG

    Nestlé anuncia investimento de R$ 2 bi em Nutrição e Saúde e nova fábrica em MG

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    Nestlé anuncia investimento de R$ 2 bi em Nutrição e Saúde e nova fábrica em MG

    A Nestlé anunciou investimento de R$ 2 bilhões em sua divisão de Nutrição e Saúde no Brasil até 2028, sendo o principal projeto do plano a construção de uma nova fábrica de fórmulas infantis em Ituiutaba (MG), com aporte de R$ 600 milhões, segundo comunicado da empresa.

    De acordo com a nota, a nova unidade vai ampliar a capacidade produtiva em uma categoria considerada estratégica e aumentar o abastecimento do mercado brasileiro, hoje atendido parcialmente por importações. A Nestlé afirma ainda que a expansão pode abrir oportunidades para exportações no futuro.

    O investimento em Nutrição e Saúde representa aproximadamente 30% do total de R$ 7 bilhões anunciados pela Nestlé para o Brasil entre 2025 e 2028. Além da nova fábrica, o plano inclui medidas para ampliar eficiência, inovação e capacidade produtiva das fábricas da divisão, incluindo o complexo industrial de Araçatuba (SP), descrito como seu principal polo para fabricação de fórmulas infantis, produtos de nutrição médica e soluções para nutrição adulta.

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ sticky_enabled=”0″]

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    O plano prevê também o fortalecimento da cadeia de ingredientes estratégicos, como o soro de leite, cuja produção foi retomada neste ano em Carazinho (RS). A empresa cita ainda o uso de biometano nas fábricas de Ibiá e Ituiutaba (MG), em substituição ao GLP empregado em processos industriais como câmaras, fornos e caldeiras.

    “A área de Nutrição e Saúde está entre as quatro prioridades estratégicas de crescimento da Nestlé globalmente e também no Brasil. Ela reúne algumas das categorias de maior valor agregado da companhia, apoiadas por forte investimento em pesquisa, desenvolvimento e tecnologias de produção”, afirmou o CEO da Nestlé Brasil, Marcelo Melchior.

    Já o Vice-Presidente de Nutrição e Saúde da Nestlé Brasil, Marcelo Citrângulo, pontua que a criação da divisão reflete a visão de que nutrição e saúde serão cada vez mais centrais para o futuro da indústria de alimentos. “Estamos conectando ciência, inovação e escala para desenvolver soluções que atendam às necessidades nutricionais das pessoas em diferentes fases da vida”, acrescentou.

    Segundo o comunicado, a nova fábrica deve produzir inicialmente as fórmulas infantis Nestogeno, Nestonutri, Ninho 1+ e Ninho 3+. A nova unidade será construída ao lado do complexo de Ituiutaba que abriga a sua maior operação de lácteos na América Latina.

    O projeto prevê a geração de cerca de 700 empregos durante a fase de construção, com início previsto para 2027, e a criação de aproximadamente 100 postos diretos quando a unidade entrar em operação, a partir de 2028. A empresa afirma que a fábrica será totalmente automatizada.

    *Conteúdo elaborado com auxílio de Inteligência Artificial, revisado e editado pela Redação do Broadcast, sistema de notícias em tempo real do Grupo Estado.

    Fonte: UOL

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • Desigualdades no acesso à água no mundo

    Desigualdades no acesso à água no mundo

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ global_colors_info=”{}” sticky_enabled=”0″]

    Antes de ir para a escola, Amina precisa caminhar quilômetros para buscar água. Uma rotina que revela um desafio enfrentado diariamente por milhões de pessoas ao redor do mundo.

    💧 Neste vídeo refletimos sobre as desigualdades no acesso à água e sobre como esse recurso essencial influencia a saúde, a educação e a dignidade humana.

    Assista e pense: algo tão básico pode ser tão desigual?

    Fonte: Adoro Geografia

    [/et_pb_text][et_pb_code _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ sticky_enabled=”0″][/et_pb_code][/et_pb_column][/et_pb_row][/et_pb_section]

  • Ativos Líquidos: O caminho para um futuro hídrico positivo

    Ativos Líquidos: O caminho para um futuro hídrico positivo

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_code _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”][/et_pb_code][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]No programa POMPA desta semana, recebemos Alejandro Sturniolo.

    Alejandro é um profissional com mais de duas décadas de experiência em reuso e purificação de água, além de liderar iniciativas estratégicas de sustentabilidade. Atualmente, atua como Head de Estratégia de Sustentabilidade na Aqua Positive, empresa dedicada à implementação de estratégias de balanço hídrico positivo e à estruturação de projetos por meio do Benefício Volumétrico da Água.

    Ele também é Secretário-Geral do Water Positive Think Tank, organização focada em redefinir a forma como indústrias, governos e comunidades valorizam e gerenciam a água.

    Nesta entrevista, Alejandro explica por que a criação de novas fontes de água doce é essencial para alcançarmos verdadeiras metas de saldo hídrico positivo — e como esses conceitos inovadores podem transformar a economia global, garantindo um futuro mais resiliente em relação à água.

    Está imperdível!

    🔹 Navegue pelos temas

    00:02:55 — Por que é difícil vender tratamento e dessalinização
    00:04:00 — Dessalinização é eficiente (mitos sobre custo e energia)
    00:06:11 — O Brasil consome 5.000 litros de água por dia
    00:07:00 — 90% da água está na produção e nos serviços
    00:08:08 — O que é Water Positive (conceito)
    00:09:03 — Exemplo prático: data center evaporando 36 mil m³
    00:11:02 — Definição clara de saldo hídrico positivo
    00:13:46 — Reuso potável e barreira psicológica
    00:14:19 — O que é Benefício Volumétrico da Água
    00:20:00 — Explicação didática da estrutura (BVW)
    00:21:10 — Intencionalidade, adicionalidade e permanência
    00:27:59 — Nova lei europeia (CSRD) e impacto global
    00:29:20 — Responsabilidade direta do CEO
    00:30:49 — Dupla materialidade (empresa x meio ambiente)
    00:34:32 — Quanto vale o benefício volumétrico (preço por m³)
    00:36:00 — Agricultura consome 70% da água
    00:37:18 — Competitividade internacional e pegada hídrica
    00:41:28 — Excesso, escassez e poluição: o verdadeiro desafio

    ✅ Siga o Instituto Água Sustentável nas redes sociais e continue aprendendo, refletindo e cuidando da água com a gente.

    Instagram:https://bit.ly/instaias
    Linkedin: https://bit.ly/linkedinias
    Facebook: https://bit.ly/faceias

    ✅Ajude a manter nosso trabalho vivo! Considere fazer uma doação de qualquer valor: https://www.aguasustentavel.org.br/doe[/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • Incrustação em Trocador de Calor a Placas: Como Evitar

    Incrustação em Trocador de Calor a Placas: Como Evitar

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    Sinal de Alerta na Operação & Aplicação na Planta

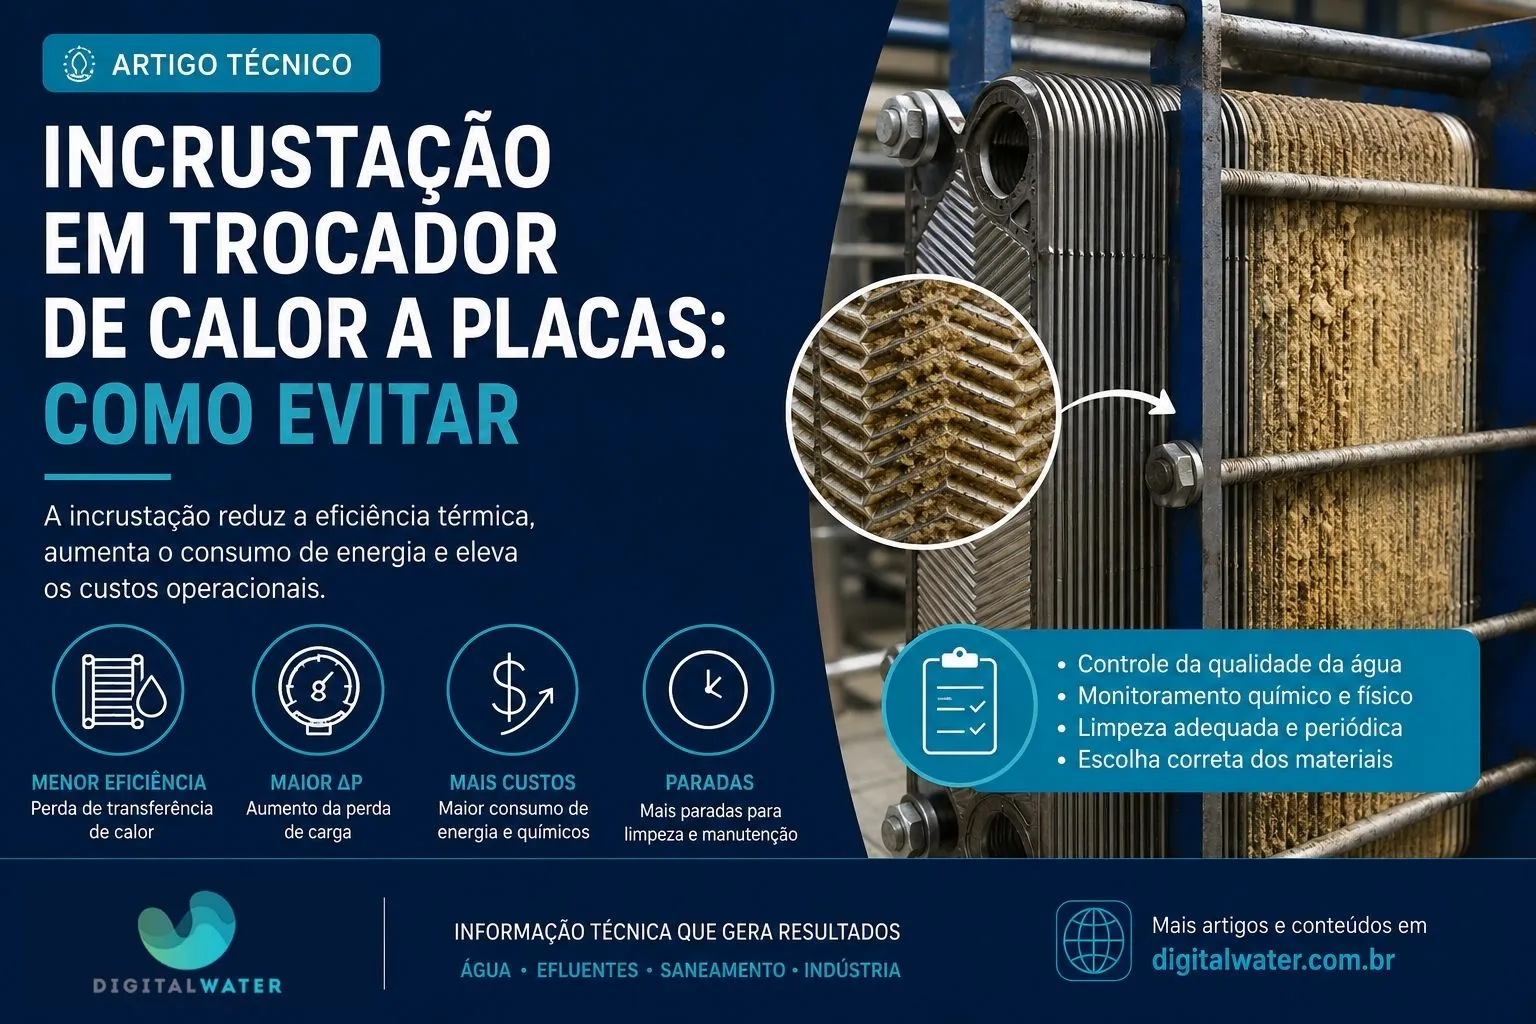
    Queda contínua na taxa de transferência térmica (degradação do coeficiente global Ud) combinada com aumento não planejado do diferencial de pressão (ΔP) em trocadores a placas (PHE).

    Você está vendo estes sinais na sua planta? Aqui está como investigar tecnicamente: Em algumas plantas, incrementos da ordem de 15% a 25% sobre o baseline, sob condições equivalentes de vazão, são utilizados como gatilho para investigação ou programação de limpeza. O limite de intervenção deve ser definido a partir do projeto, histórico operacional e margem hidráulica disponível, avaliando conjuntamente as variações de temperaturas terminais (TTD) e a sobrecarga do sistema de bombeamento.

    A incrustação em trocadores de calor a placas (Plate Heat Exchangers – PHE) é um dos desafios operacionais mais críticos em circuitos industriais de resfriamento, aquecimento e utilidades térmicas. Caracterizados por canais de escoamento estreitos e geometrias corrugadas do tipo chevron, os trocadores a placas oferecem coeficientes de troca térmica expressivos em áreas compactas, mas exibem extrema sensibilidade ao acúmulo de depósitos minerais, biofilmes e sólidos suspensos.

    O desenvolvimento de depósitos nas superfícies metálicas estabelece uma cadeia de causa e efeito direta na planta:

    Depósito na Parede  →  ↑ Rf (Resistência Térmica)  →  ↓ Ud (Coef. Global)  →  ↑ ΔP (Perda de Carga)  →  ↑ Consumo Energético  →  Intervenção / CIP

    Compreender a cinética de deposição, os equilíbrios termodinâmicos dos sais dissolvidos, a hidráulica dos canais chevron e a disciplina de monitoramento preditivo é o caminho indispensável para evitar paradas forçadas de produção e custos excessivos com intervenções mecânicas emergenciais.

    1. Fundamentos da Incrustação em PHE

    O fouling térmico é definido como a acumulação indesejada de materiais sólidos ou biológicos sobre superfícies de transferência de calor. Em trocadores a placas com gaxetas ou brasados, os canais de escoamento apresentam dimensões características reduzidas, com espaçamento típico entre placas (plate gap, b) na faixa de 1,5 mm a 4,0 mm. Essa geometria compacta amplifica os efeitos de qualquer camada aderida.

    A taxa líquida de acúmulo de depósito ao longo do tempo é classicamente modelada como um balanço dinâmico entre a taxa de transporte/deposição e a taxa de remoção por tensões cisalhantes induzidas pelo escoamento fluido. Uma forma conceitual desse balanço, derivada do trabalho seminal de Kern e Seaton (1959), expressa a variação da resistência térmica de incrustação (Rf) como:

    dRf / dt ∝ φd − φr

    Onde:

    • dRf / dt: taxa de variação temporal da resistência térmica de incrustação [m²·K/(W·s)];
    • φd: taxa de deposição térmica, governada pelo gradiente de concentração, transporte de massa da fase fluida para a subcamada de parede e cinética de precipitação ou nucleação na superfície aquecida;
    • φr: taxa de remoção superficial por tensão cisalhante (shear stress), controlada pela velocidade intersticial, gradiente de velocidade na subcamada viscosa e resistência mecânica coesiva e adesiva do depósito.

    A relação matemática entre a massa ou espessura do depósito aderido e a resistência térmica resultante depende da condutividade térmica efetiva do material (ks), da temperatura local de parede, das propriedades do fluido e das tensões cisalhantes atuantes ao longo do perfil ondulado da placa.

    2. Mecanismos de Fouling

    A natureza das incrustações em trocadores industriais é multifatorial. Dependendo da qualidade da água de alimentação, dos ciclos de concentração e das temperaturas de filme térmico, diferentes mecanismos físico-químicos predominam:

    Tipo de FoulingMecanismo Físico-QuímicoSintoma Operacional TípicoAção de Mitigação e Controle
    Cristalino (Scaling)Precipitação de sais de solubilidade inversa (ex: CaCO₃, CaSO₄) na interface líquida superaquecida.Queda progressiva de Ud, com aumento moderado de ΔP concentrado no lado quente.Condicionamento com fosfonatos/polímeros terpolímeros, controle de ciclos e limitação do LSI.
    Particulado (Silting)Sedimentação de sólidos suspensos, sílica coloidal, óxidos de ferro e argilas nos pontos de estagnação do chevron.Elevação rápida de ΔP com obstrução mecânica preferencial na entrada inferior dos canais.Filtração lateral de recirculação (sidestream), dispersantes aniônicos e velocidades acima da crítica.
    Biológico (Biofouling)Adesão de biofilmes microbianos envolvidos por substâncias poliméricas extracelulares (EPS).Biofilmes apresentam elevada fração de água e podem introduzir uma resistência térmica adicional significativa, cuja magnitude depende da estrutura, espessura e composição do depósito, acompanhada de severa perda de carga.Programa de biocidas oxidantes e não-oxidantes em dosagem alternada e biodispersantes.
    Corrosão (Sob Depósito)Formação de células de aeração diferencial e acúmulo de produtos de corrosão (magnetita, hematita).Depósitos escuros/avermelhados com risco iminente de pitting sob a camada.Inibidores anódicos/catódicos e seleção metalúrgica compatível com teores de cloreto.
    Orgânico / ÓleosAdsorção de hidrocarbonetos, graxas de processo e tensoativos formando barreiras hidrofóbicas.Filme oleoso contínuo impedindo a molhabilidade das placas e aprisionando particulados.CIP alcalino com tensoativos e desengraxantes específicos com compatibilidade de gaxetas.

    3. Transferência de Calor e Resistência de Fouling

    O monitoramento térmico rigoroso baseia-se na quantificação da resistência térmica adicional imposta pela camada de incrustação. O coeficiente global de transferência de calor limpo de projeto (Uc) é função dos coeficientes convectivos interno e externo e da condutância da parede metálica da placa:

    1 / Uc = (1 / hh) + (xp / kp) + (1 / hc)

    Onde:

    • hh, hc: coeficientes convectivos de película dos fluidos quente e frio [W/(m²·K)];
    • xp: espessura da placa de troca térmica (tipicamente entre 0,4 mm e 0,8 mm) [m];
    • kp: condutividade térmica da liga metálica (ex: aço inox AISI 316 kp ≈ 16 W/(m·K); titânio kp ≈ 21 W/(m·K)) [W/(m·K)].

    Com o desenvolvimento do depósito na superfície, uma resistência condutiva de fouling (Rf) é somada em série ao circuito térmico:

    1 / Ud = (1 / Uc) + Rf   |   Rf = xs / ks

    Onde:

    • Ud: coeficiente global de transferência de calor sob condições incrustadas (dirty overall heat transfer coefficient) [W/(m²·K)];
    • Rf: resistência térmica total de incrustação [m²·K/W];
    • xs: espessura média da camada de depósito aderido [m];
    • ks: condutividade térmica efetiva do material incrustado [W/(m·K)].

    4. Exemplo Numérico Resolvido e Análise de Sensibilidade

    Para ilustrar a sensibilidade de um PHE à formação de depósitos minerais, considere um trocador a placas operando em um circuito industrial de utilidades sob as seguintes premissas de cálculo simulado:

    Premissas do Modelo Simulado:
    • Coeficiente global em condição limpa de projeto: Uc = 4.200 W/(m²·K);
    • Formação de uma camada delgada e compacta de carbonato de cálcio: espessura xs = 0,15 mm = 0,00015 m;
    • Condutividade térmica do depósito de CaCO₃ compacto: ks = 2,2 W/(m·K).

    Passo 1: Determinação da Resistência Térmica da Incrustação (Rf)

    Rf = xs / ks
    Rf = 0,00015 m / 2,2 W/(m·K)
    Rf = 6,818 × 10⁻⁵ m²·K/W

    Passo 2: Cálculo da Resistência Térmica Total e do Coeficiente Incrustado (Ud)

    1 / Ud = (1 / Uc) + Rf
    1 / Ud = (1 / 4.200) + 6,818 × 10⁻⁵
    1 / Ud = 2,3810 × 10⁻⁴ + 0,6818 × 10⁻⁴
    1 / Ud = 3,0628 × 10⁻⁴ m²·K/W

    Ud = 1 / (3,0628 × 10⁻⁴)
    Ud ≈ 3.265 W/(m²·K)

    Passo 3: Quantificação da Perda Percentual de Transferência Térmica

    Queda de Ud = [(Uc − Ud) / Uc] × 100%
    Queda de Ud = [(4.200 − 3.265) / 4.200] × 100%
    Queda de Ud ≈ 22,3%
    Nota Metodológica de Engenharia: Neste exemplo hipotético, considerando as premissas adotadas, a camada de apenas 0,15 mm corresponde a uma redução calculada de aproximadamente 22,3% no coeficiente global de transferência de calor. Em operações de campo, a espessura efetiva, a porosidade e a rugosidade do depósito alteram simultaneamente a condutividade aparente e o coeficiente convectivo local, podendo intensificar ou moderar o impacto térmico real.

    5. Termodinâmica e Equilíbrios Químicos da Água

    Diferentemente da maioria dos compostos químicos cuja solubilidade cresce com a temperatura, as principais incrustações minerais em sistemas aquosos industriais decorrem de equilíbrios químicos sensíveis à temperatura de filme e à atividade iônica local:

    • Sistema Carbonato e Carbonato de Cálcio (CaCO₃): A precipitação de CaCO₃ não deve ser reduzida a uma correlação linear simplista entre temperatura e produto de solubilidade. A temperatura na interface da parede metálica (Tw) afeta simultaneamente as constantes de dissociação do ácido carbônico e bicarbonato (K1 e K2), a constante de solubilidade termodinâmica (Kps) e a volatilização de CO₂ livre:
      Ca²⁺ + 2HCO₃⁻ ⇄ CaCO₃(s) + CO₂(g) + H₂O
      O comportamento efetivo e a força motriz para precipitação dependem do acoplamento entre pH local de filme, alcalinidade total, concentração de cálcio dissolvido, força iônica do meio e coeficientes de atividade dos íons. A morfologia da fase cristalina (calcita, aragonita ou vaterita) reflete a cinética de nucleação: enquanto a calcita é a fase termodinamicamente mais estável em condições ambientes, temperaturas elevadas de parede e concentrações de cátions como magnésio (razão Mg²⁺/Ca²⁺) favorecem frequentemente a formação de aragonita acicular.
    • Sulfato de Cálcio (CaSO₄): A precipitação ocorre quando os limites de saturação de fases como a gipsita (CaSO₄·2H₂O), hemidrato ou anidrita são superados em ciclos elevados de concentração ou por dosagem excessiva de ácido sulfúrico no controle de alcalinidade. A transição entre os estados de hidratação é dependente da temperatura local e da composição iônica global da água.
    • Sílica e Silicatos Complexos: A solubilidade e a dinâmica da sílica na água dependem fortemente do pH, da temperatura e de sua forma molecular (sílica reativa/monomérica vs. coloidal polimerizada). A presença de sílica solúvel na água não significa necessariamente que ela precipitará ou formará depósito aderente no trocador. No entanto, em pH alcalino e na presença de cátions polivalentes (como magnésio, ferro ou alumínio), podem precipitar silicatos complexos insolúveis com condutividade térmica bastante reduzida (ks ≈ 0,5 a 1,0 W/m·K), cuja remoção por CIP é notoriamente complexa e refratária.

    6. Hidráulica dos Canais Chevron e Tensão de Cisalhamento

    Os canais formados entre placas corrugadas induzem vórtices contínuos que quebram a subcamada limite hidrodinâmica sob números de Reynolds substancialmente mais baixos do que os observados em tubos lisos. O número de Reynolds para canais de PHE é calculado como:

    Re = (ρ · v · Dh) / μ   |   Dh = 2b

    Onde:

    • ρ: massa específica do fluido [kg/m³];
    • v: velocidade intersticial média de escoamento no canal [m/s];
    • Dh: diâmetro hidráulico do canal corrugado (Dh = 2b, sendo b o espaçamento livre entre placas) [m];
    • μ: viscosidade dinâmica do fluido [Pa·s].

    Em placas industriais, a quebra da subcamada limite viscosa e o início de padrões de recirculação e turbulência ocorrem sob números de Reynolds sensivelmente inferiores aos observados em tubulações circulares lisas. Todavia, cabe uma ressalva metodológica essencial: não existe um único intervalo universal ou limiar fixo aplicável a todos os trocadores a placas. Embora faixas comumente reportadas na literatura técnica (como nos trabalhos de Shah & Focke, 1988) citem a transição entre Re ≈ 50 e Re ≈ 400, o valor crítico real depende de forma estrita da geometria específica do canal: o ângulo de corrugação chevron (β) medido em relação ao eixo longitudinal, a razão de alargamento da superfície e a profundidade de prensagem. Placas de alto ângulo chevron (alta impedância térmica, ex: β = 60°) desenvolvem vórtices intensos e elevado cisalhamento com maior perda de carga sob vazões moderadas; placas de baixo ângulo (baixa impedância, ex: β = 30°) apresentam menor resistência ao escoamento, exigindo maiores velocidades para alcançar níveis equivalentes de mistura convectiva.

    A tensão de cisalhamento na parede (wall shear stress, τw) atua como a força motriz mecânica de arraste e remoção de depósitos fracamente aderidos:

    τw = (f_F · ρ · v²) / 2     [ou expresso por Darcy:  τw = (f_D · ρ · v²) / 8]

    Onde f_F é estritamente o fator de atrito de Fanning (Fanning friction factor), determinado pelas correlações semi-empíricas do fabricante ou da literatura para a geometria chevron específica e o regime de Reynolds.

    Distinção Crítica de Mecânica dos Fluidos: Fator de Fanning vs. Darcy-Weisbach: É imperativo não confundir o fator de atrito de Fanning (f_F) com o fator de atrito de Darcy-Weisbach (f_D). Pela definição hidrodinâmica clássica, f_D = 4 · f_F. A formulação padrão de tensão cisalhante na parede τw = f · ρ · v² / 2 utiliza obrigatoriamente o fator de Fanning. Se o fator de Darcy for inadvertidamente inserido nessa relação, a tensão cisalhante calculada será superestimada por um fator de quatro vezes (4×), gerando uma falsa estimativa sobre a capacidade de autolimpeza hidrodinâmica dos canais. Quando se utiliza o fator de Darcy, a expressão matematicamente equivalente é τw = (f_D · ρ · v²) / 8.

    O cisalhamento real na parede deve ser calculado a partir dos parâmetros de projeto do trocador (vazão mássica, área de passagem, propriedades termofísicas e perda de carga medida). Embora maiores tensões cisalhantes intensifiquem a taxa de remoção (φr) de particulados suspensos e biofilmes incipientes, a força de arraste não constitui, isoladamente, um critério universal para impedir a nucleação e o crescimento de depósitos cristalinos aderentes em superfícies aquecidas.

    A redução da seção livre de escoamento decorrente da espessura do depósito (xs) altera a velocidade intersticial nos canais e eleva a perda de carga hidráulica. A magnitude desse aumento depende da relação entre a espessura do depósito e o gap do canal, da rugosidade superficial induzida, do regime de Reynolds e da geometria chevron das placas.

    7. Controle Químico e Condicionamento de Água

    O controle preventivo da incrustação mineral exige a manutenção de um programa químico balanceado, adaptado à composição da água de reposição e aos ciclos de concentração do circuito. A estratégia técnica combina três mecanismos de ação físico-química:

    • Inibição de Limiar (Threshold Effect): Moléculas de fosfonatos orgânicos (como PBTC – ácido 2-fosfonobutano-1,2,4-tricarboxílico, e HEDP – ácido 1-hidroxietilideno-1,1-difosfônico) adsorvem-se aos núcleos cristalinos microscópicos em crescimento, interrompendo a nucleação em concentrações substancialmente subestequiométricas;
    • Modificação da Rede Cristalina: Polímeros acrílicos e copolímeros maleicos desestabilizam as faces dos cristais de CaCO₃ e CaSO₄ em formação, convertendo uma matriz rígida e aderente em precipitados amorfos, frágeis e facilmente removíveis pelo cisalhamento hidráulico;
    • Dispersão Coloidal: Terpolímeros carboxylato-sulfonato aumentam a carga eletrostática negativa superficial de partículas insolúveis e óxidos metálicos, prevenindo sua aglomeração e decantação nas zonas de baixa velocidade do trocador.
    Ressalva Físico-Química sobre Dosagem e Superdosagem de Polímeros: A dosagem de produtos anti-incrustantes e dispersantes deve ser estritamente determinada com base na caracterização completa da água (dureza cálcica, alcalinidade M, sílica solúvel, temperatura de película e ciclos de concentração), ensaios de desempenho em laboratório e teor de ingrediente ativo do produto formulado. A sobredosagem de polímeros em sistemas sob elevada dureza cálcica e pH alcalino pode induzir a formação de precipitados insolúveis de poliacrilato de cálcio, criando uma fonte secundária grave de incrustação química nos canais das placas.

    8. Protocolo de Limpeza Química no Lugar (CIP) e Compatibilidade Metalúrgica

    Quando a resistência de fouling atinge os limiares de alarme operacional, a recuperação do trocador deve ser executada através de um procedimento de Limpeza Química no Lugar (Clean-in-Place – CIP) em circuito fechado, evitando a necessidade de desmontagem mecânica prematura do pacote de placas.

    O agente químico, concentração, temperatura, tempo de circulação e sequência operacional do CIP devem ser obrigatoriamente compatibilizados com a metalurgia das placas e a especificação dos elastômeros das gaxetas instaladas. A sequência padrão recomendada de engenharia compreende:

    1. Isolamento e Drenagem: Bloqueio seguro das linhas de processo, despressurização e drenagem completa dos canais do trocador;
    2. Enxágue Inicial em Circuito Aberto: Circulação com água industrial desaerada para expulsão de sólidos soltos, lamas e partículas não aderidas;
    3. Fase Ácida (Desincrustação Mineral): Circulação de solução ácida inibida e compatível com as placas metálicas. Para depósitos de carbonato, são habitualmente empregadas formulações à base de ácido cítrico inibido (2% a 5% p/v) ou ácido fosfórico com tensoativos, em temperatura controlada (tipicamente 40 °C a 60 °C, respeitando os limites térmicos e químicos dos elastômeros). O pH e a concentração de cálcio dissolvido da solução de recirculação devem ser monitorados até estabilização;
    4. Enxágue Intermediário: Circulação com água limpa até neutralização do efluente de enxágue;
    5. Fase Alcalina (Remoção Orgânica e Biofilmes): Quando há biofouling ou compostos orgânicos associados, circula-se solução alcalina branda de NaOH (1% a 2% p/v) com biodispersante em temperatura controlada;
    6. Enxágue e Passivação Final: Enxágue exaustivo com água de boa qualidade até pH estável, assegurando a repassivação natural da camada de óxido de cromo protetora sobre as placas de aço inoxidável.
    Critério Metalúrgico: Cuidados com Soluções Ácidas e Cloretos Livres

    Soluções contendo cloretos (como ácido clorídrico / muriático desinibido) podem representar risco elevado de corrosão localizada em determinados aços inoxidáveis austeníticos (como AISI 304 e AISI 316), especialmente em função da concentração, temperatura e tempo de exposição, podendo desencadear corrosão por pites (pitting) e corrosão sob tensão (Stress Corrosion Cracking – SCC) nas regiões estampadas de alta tensão residual. Em virtude da espessura delgada das placas de PHE (tipicamente 0,4 mm a 0,8 mm), qualquer ataque corrosivo localizado compromete gravemente a integridade física do equipamento. Por isso, a utilização de agentes químicos de limpeza deve ser considerada somente quando explicitamente compatível com o material das placas e respaldada pelas recomendações do fabricante do trocador.

    Da mesma forma, a seleção dos fluidos e temperaturas de CIP deve levar em consideração as gaxetas de vedação. Os limites térmicos e químicos das gaxetas dependem do elastômero, formulação, fabricante e fluido de processo. NBR, EPDM e FKM possuem diferentes faixas de compatibilidade, que devem ser verificadas na ficha técnica do componente instalado antes de qualquer ciclo térmico ou químico agressivo.

    9. Diagnóstico e Investigação de Campo na Planta (Matriz de Sintomas)

    Na rotina de chão de fábrica, a tomada de decisão sobre limpeza ou ajuste operacional exige correlacionar variáveis térmicas e hidráulicas de forma conjunta. A matriz abaixo orienta o diagnóstico de causa raiz a partir dos sintomas observados na instrumentação da planta:

    Sintoma ObservadoHipótese PrincipalO que Verificar em Campo
    ↓ Ud + ↑ ΔPFouling mineral consolidado ou acúmulo severo de particulado/biofilme nos canais.Química da água (LSI, dureza, sílica), dosagem de anti-incrustante, histórico temporal de ΔP e vazões volumétricas de ambas as correntes.
    ↓ Ud + ΔP estávelResistência térmica de filme fino isolante (filme fino de biofilme incipiente ou leve camada microcristalina sem oclusão de canais).Perfis de temperatura de entrada/saída, balanço térmico de entalpia, cálculo instantâneo de Rf e residual de biocida na água de resfriamento.
    ↑ ΔP + Ud estávelRestrição hidráulica puramente mecânica (obstrução em bocais, filtros sujos ou detritos particulados grosseiros).Filtros de cesto/Y a montante, posicionamento de válvulas de controle, perda de carga nos coletores de distribuição e vazão das bombas.
    TTD aumentandoPerda progressiva de capacidade térmica de troca (alargamento das aproximações de temperatura quente e fria).Coeficiente global Ud aparente, vazões mássicas reais dos fluidos e estabilidade dos sensores de temperatura (PT100).
    Recuperação parcial após CIPPresença de depósito residual refratário (ex: silicatos, sulfato de cálcio) ou procedimento de CIP com química/tempo incompatíveis.Análise química do efluente de lavagem, análise mineralógica/espectroscópica do depósito retido e inspeção visual boroscópica nos canais internos.

    10. Monitoramento Preditivo e Ponto Ótimo de CIP

    A transição de uma manutenção corretiva de emergência para uma gestão preditiva de trocadores de calor a placas baseia-se no rastreamento contínuo de variáveis de estado termohidráulicas:

    • Diferencial de Pressão (ΔP): Em algumas plantas, incrementos da ordem de 15% a 25% sobre o baseline, sob condições equivalentes de vazão, são utilizados como gatilho para investigação ou programação de limpeza. O limite de intervenção deve ser definido a partir do projeto, histórico operacional e margem hidráulica disponível, evitando que o depósito sofra envelhecimento térmico e endurecimento mecânico;
    • Diferença de Temperatura Terminal (TTD – Terminal Temperature Difference): Em trocadores a placas industriais em arranjo contracorrente, avaliam-se as duas aproximações térmicas complementares:
      • TTD na Extremidade Fria (Cold End TTD): TTD_frio = T_quente,saída − T_frio,entrada (mede o resfriamento atingido pela corrente quente em relação ao fluido de resfriamento fornecido);
      • TTD na Extremidade Quente (Hot End TTD): TTD_quente = T_quente,entrada − T_frio,saída (mede a aproximação terminal no lado de maior temperatura).

      Com o avanço do fouling (aumento de Rf e queda de Ud), a capacidade de transferência térmica diminui, gerando o alargamento gradual de ambas as aproximações sob vazões constantes de processo;

    • Ponto Ótimo de Intervenção: A definição do momento exato para o CIP resulta do equilíbrio econômico entre o custo energético da degradação térmica (maior consumo de vapor ou energia de refrigeração), o aumento de energia de bombeamento decorrente de ΔP elevado e os custos diretos da intervenção química (produtos, descarte de efluente e parada de planta).

    11. Perguntas Frequentes (FAQ Técnico) e Referências Bibliográficas

    Qual o papel dos índices LSI e RSI no contexto de trocadores a placas?

    O Índice de Saturação de Langelier (LSI = pH − pHs) e o Índice de Estabilidade de Ryznar (RSI = 2·pHs − pH) são índices empíricos de estabilidade físico-química que avaliam a força motriz termodinâmica para a precipitação ou dissolução do carbonato de cálcio (CaCO₃). Eles auxiliam na avaliação qualitativa da tendência da água (incrustante vs. agressiva/corrosiva).

    Ressalva Técnica: O RSI é um índice empírico de estabilidade do sistema carbonato, e não um classificador determinístico e universal da velocidade ou severidade do fouling em um PHE. Ele avalia apenas a saturação termodinâmica da solução, sem computar a cinética de nucleação de cristais, a transferência de massa local nem o efeito da tensão de cisalhamento nos canais chevron.

    Qual o risco de operar o PHE com velocidade de escoamento muito baixa?

    Operar com vazões reduzidas diminui o número de Reynolds nos canais e derruba a tensão cisalhante (shear stress) na parede. Isso favorece a decantação de particulados suspensos nas zonas de recirculação do chevron e reduz a taxa de remoção superficial (φr), acelerando a deposição de biofilmes e incrustações cristalinas.

    Por que a espessura das placas de PHE exige cautela redobrada em procedimentos de limpeza?

    Diferentemente de trocadores casco e tubos (cujas paredes de tubos possuem tipicamente 1,2 mm a 2,5 mm de espessura), as placas de PHE são estampadas em espessuras delgadas de 0,4 mm a 0,8 mm (comumente 0,5 mm ou 0,6 mm) para maximizar a taxa condutiva. Qualquer ataque corrosivo localizado induzido por cloretos (pitting) ou acidez descontrolada compromete de forma rápida a integridade estrutural da placa, com risco de contaminação cruzada entre os circuitos.

    Como a especificação das gaxetas limita as condições de CIP?

    Os limites térmicos e químicos das gaxetas dependem do elastômero, formulação, fabricante e fluido de processo. NBR, EPDM e FKM possuem diferentes faixas de compatibilidade, que devem ser verificadas na ficha técnica do componente instalado. Por exemplo, formulações padrão de EPDM suportam soluções ácidas e alcalinas diluídas, mas degradam rapidamente na presença de hidrocarbonetos e óleos; já o NBR requer limites mais moderados de temperatura em banhos químicos para evitar perda prematura de resiliência mecânica e vazamentos.

    Referências Técnicas e Bibliográficas

    • KERN, D. Q.; SEATON, R. E. A Theoretical Analysis of Thermal Surface Fouling. British Chemical Engineering, v. 4, n. 5, p. 258–262, 1959. [Balanço dinâmico fundamental de transporte φd e remoção cisalhante φr].
    • BOTT, T. R. Fouling of Heat Exchangers. Amsterdam: Elsevier Science, 1995. Cap. 4 (Crystallisation Fouling, p. 89–134; dados de condutividade térmica de depósitos minerais: CaCO₃ denso ks = 2,2 a 2,6 W/m·K; sílica amorfa ks = 0,5 a 1,0 W/m·K) e Cap. 7 (Design Considerations and Wall Shear Stress, p. 221–258).
    • SHAH, R. K.; FOCKE, W. W. Plate Heat Exchangers and Their Heat Transfer and Flow Friction Characteristics. In: KAKAC, S.; BERGLES, A. E.; FERNANDES, E. O. (Eds.). Heat Transfer Equipment Design. Washington, D.C.: Hemisphere Publishing, 1988. p. 227–254. [Correlações de fator de atrito de Fanning e faixa de transição hidrodinâmica Re 50–400 em função do ângulo chevron β].
    • RYZNAR, J. W. A New Index for Determining Amount of Calcium Carbonate Scale Formed by a Water. Journal of the American Water Works Association (AWWA), v. 36, n. 4, p. 472–486, 1944. [Definição do índice empírico de estabilidade RSI = 2·pHs − pH e discussão sobre tendências qualitativas de corrosão vs. incrustação].
    • MÜLLER-STEINHAGEN, H. Heat Transfer Fouling: 50 Years After the Kern and Seaton Model. Heat Transfer Engineering, v. 32, n. 9, p. 737–752, 2011. doi:10.1080/01457632.2011.548265.
    • COOPER, A. Recover more heat with plate heat exchangers. The Chemical Engineer, n. 285, p. 203–208, 1974. [Efeitos de alta turbulência, baixos diâmetros hidráulicos Dh = 2b e limites práticos de perda de carga].
    • TABOREK, J.; AOKI, T.; RITTER, R. B.; PALEN, J. W.; KNUDSEN, J. G. Fouling: The Major Unresolved Problem in Heat Transfer. Chemical Engineering Progress, v. 68, n. 2, p. 59–67; n. 7, p. 69–78, 1972. [Modelagem de resistências térmicas e cinética de incrustação por sais retrógrados].


    Este artigo foi elaborado com base em literatura técnica de engenharia térmica e de processos de domínio público e na experiência de projeto da equipe de engenharia da Digital Water Academy.

    ⚠️ Aviso de Isenção de Responsabilidade & Análise Técnica Especializada

    Nota Importante: As orientações, equações, dosagens, simulações e diretrizes operacionais apresentadas neste material possuem caráter exclusivamente educativo, informativo e de referência conceitual. Cada sistema e planta industrial possui particularidades físico-químicas, operacionais e regulatórias únicas. Portanto, todas as orientações e recomendações devem obrigatoriamente ser analisadas, validadas e auditadas por engenheiros e especialistas qualificados antes de qualquer aplicação prática de campo ou tomada de decisão operacional, visto que não podemos afirmar nem garantir resultados universais sem avaliação técnica presencial e individualizada da sua unidade.

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • Veolia na Aladyr Brasil 2026: Reúso Potável Indireto como Estratégia de Resiliência Hídrica

    Veolia na Aladyr Brasil 2026: Reúso Potável Indireto como Estratégia de Resiliência Hídrica

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    Veolia na Aladyr Brasil 2026: Reúso Potável Indireto como Estratégia de Resiliência Hídrica 

    Com presença confirmada no evento, a empresa reforça seu compromisso com inovação e segurança hídrica.

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ global_colors_info=”{}” sticky_enabled=”0″]

    A Veolia, líder global em tecnologias de tratamento de água, confirma sua participação no Congresso Aladyr Brasil 2026 – Congresso Latino-Americano de Hidráulica, um dos principais fóruns de discussão sobre recursos hídricos, saneamento e sustentabilidade da região. O evento acontecerá em São Paulo, nos dias 16 e 17 de setembro de 2026, e reunirá especialistas, gestores públicos, reguladores e profissionais do setor para debater os desafios e oportunidades da segurança hídrica contemporânea.

    Na ocasião, a empresa apresentará uma análise abrangente e inovadora sobre Reúso Potável Indireto: Um Mito ou Uma Alavanca da Resiliência Hídrica, que conduzirá o público por uma jornada de desmistificação, aplicação prática e transformação.

    A presença da Veolia no Congresso Aladyr Brasil 2026 reafirma seu posicionamento como parceira estratégica na busca por soluções inovadoras e tecnicamente fundamentadas para os desafios hídricos do Brasil e da América Latina. Garantindo serviços hídricos seguros e confiáveis que protegem a saúde pública e constroem resiliência para indústrias e cidades em expansão, a Veolia oferece soluções avançadas modulares e escaláveis que conciliam progresso humano com preservação dos recursos reafirmando seu compromisso com transformações que impactam positivamente o cenário hídrico regional.

    A Veolia agradece à organização do evento pela promoção de um ambiente que valoriza a troca de conhecimento e o avanço sustentável dos setores industrial e municipal.

    Para obter mais informações sobre as soluções da Veolia para reúso de água e segurança hídrica, entre em contato:https://golatam.veoliawatertechnologies.com/pt-br/contato-brasil


    SOBRE A VEOLIA

    Veolia, líder global em serviços ambientais, trabalha todos os dias para construir segurança ecológica em benefício da saúde pública e da competitividade das indústrias e regiões. Com 215.000 colaboradores distribuídos por cinco continentes, atuando em estreita colaboração com comunidades locais e graças às suas tecnologias de ponta, o grupo combate a poluição, reduz as emissões de carbono e regenera recursos por meio de soluções concretas que combinam sua expertise em água, tecnologias de água, resíduos — incluindo gestão de resíduos perigosos — e energia local. Em 2025, o grupo Veolia atendeu 110 milhões de pessoas com água potável e 97 milhões com saneamento, produziu 45 milhões de megawatts-hora de energia e tratou 64 milhões de toneladas de resíduos. A Veolia Environnement (Paris Euronext: VIE, Fortune 500, SBF 120) gerou uma receita consolidada de €44,4 bilhões em 2025.

    CONTATOS

    Maria Gabriela
    Consultora de Marketing & Comunicação Sênior.

    Water Tech

    Cell.: +55 (11) 974 70 6592

    maria.gabriela@veolia.com

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • LG amplia produção no Brasil com nova fábrica inteligente no PR

    LG amplia produção no Brasil com nova fábrica inteligente no PR

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    LG amplia produção no Brasil com nova fábrica inteligente no PR

    Investimento de R$ 1,5 bilhão cria segunda unidade de produção de eletrodomésticos da empresa no país

    [/et_pb_text][et_pb_image src=”https://www.digitalwater.com.br/site-wp/wp-content/uploads/2026/08/nova-fabrica-lg.webp” alt=”Nova fábrica da LG Eletronics no Paraná” title_text=”nova-fabrica-lg” _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”][/et_pb_image][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

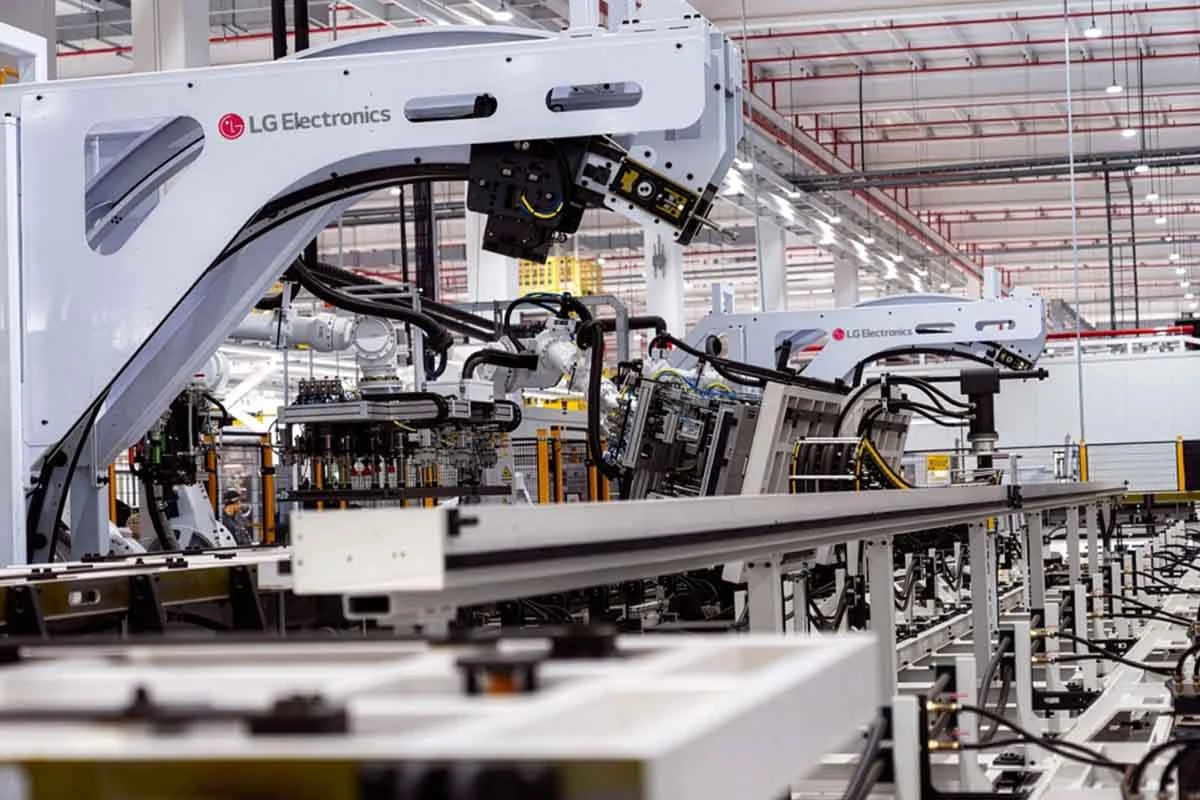
    Nova fábrica da LG incorpora tecnologias de manufatura inteligente para ampliar a eficiência, a qualidade e a segurança na fabricação de eletrodomésticos | Foto: Divulgação

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ sticky_enabled=”0″]

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    A LG Electronics inaugurou uma nova fábrica no Paraná, ampliando sua capacidade de manufatura no Brasil e reforçando a estratégia de crescimento da empresa na América Latina. Com investimento de aproximadamente US$ 310 milhões, equivalente a R$ 1,5 bilhão, a unidade é a segunda base de produção de eletrodomésticos da companhia no país, ao lado da fábrica instalada em Manaus (AM) há quase 30 anos.

    Com cerca de 770 mil metros quadrados, a nova planta tem capacidade para produzir aproximadamente 600 mil geladeiras por ano, o equivalente a uma unidade a cada 14 segundos. A estrutura incorpora tecnologias de manufatura inteligente, incluindo robôs articulados destinados a atividades fisicamente exigentes ou de maior risco, como o transporte de portas de refrigeradores. A automação busca ampliar a produtividade, a qualidade dos produtos e a segurança dos trabalhadores.

    A produção também foi planejada para atender às características do consumidor brasileiro. Segundo a empresa, os modelos fabricados no Paraná foram desenvolvidos a partir de pesquisas realizadas pela equipe brasileira de Pesquisa e Desenvolvimento, formada por cerca de 40 profissionais. Os equipamentos contam com tecnologia bivolt, adequada às redes de 127V e 220V, além de recursos voltados ao clima quente e úmido e à rotina dos lares brasileiros.


    Foto: Divulgação

    Inicialmente, a fábrica terá como foco o abastecimento do mercado interno, com o objetivo de reduzir a dependência de produtos importados e tornar a logística mais eficiente. A produção nacional poderá diminuir em até 80% o tempo de entrega, segundo a LG, aumentando a capacidade de resposta da companhia às oscilações da demanda e às necessidades do varejo.

    No médio e longo prazo, a unidade paranaense deverá assumir também um papel estratégico no abastecimento de outros mercados latino-americanos. A expectativa é que a fábrica funcione como um polo de produção e exportação, contribuindo para maior flexibilidade diante das mudanças nas cadeias globais de suprimentos. Segundo Baek Seung-tae, presidente da LG Home Appliance Solution Company, o investimento amplia a capacidade produtiva da empresa e reforça seu compromisso com o Brasil e a América Latina.

    Fonte: Blog do Frio

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]

  • Emergência da água gera R$ 7,8 milhões em contratos diretos

    Emergência da água gera R$ 7,8 milhões em contratos diretos

    [et_pb_section fb_built=”1″ _builder_version=”4.16″ global_colors_info=”{}”][et_pb_row _builder_version=”4.16″ background_size=”initial” background_position=”top_left” background_repeat=”repeat” global_colors_info=”{}”][et_pb_column type=”4_4″ _builder_version=”4.16″ custom_padding=”|||” global_colors_info=”{}” custom_padding__hover=”|||”][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    Emergência da água gera R$ 7,8 milhões em contratos diretos

    A crise no abastecimento de água de Várzea Grande começa a produzir uma conta milionária para o poder público.

    [/et_pb_text][et_pb_image src=”https://www.digitalwater.com.br/site-wp/wp-content/uploads/2026/08/varzea-grande.webp” alt=”Emergência da Água – Várzea Grande” title_text=”varzea-grande” _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”][/et_pb_image][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

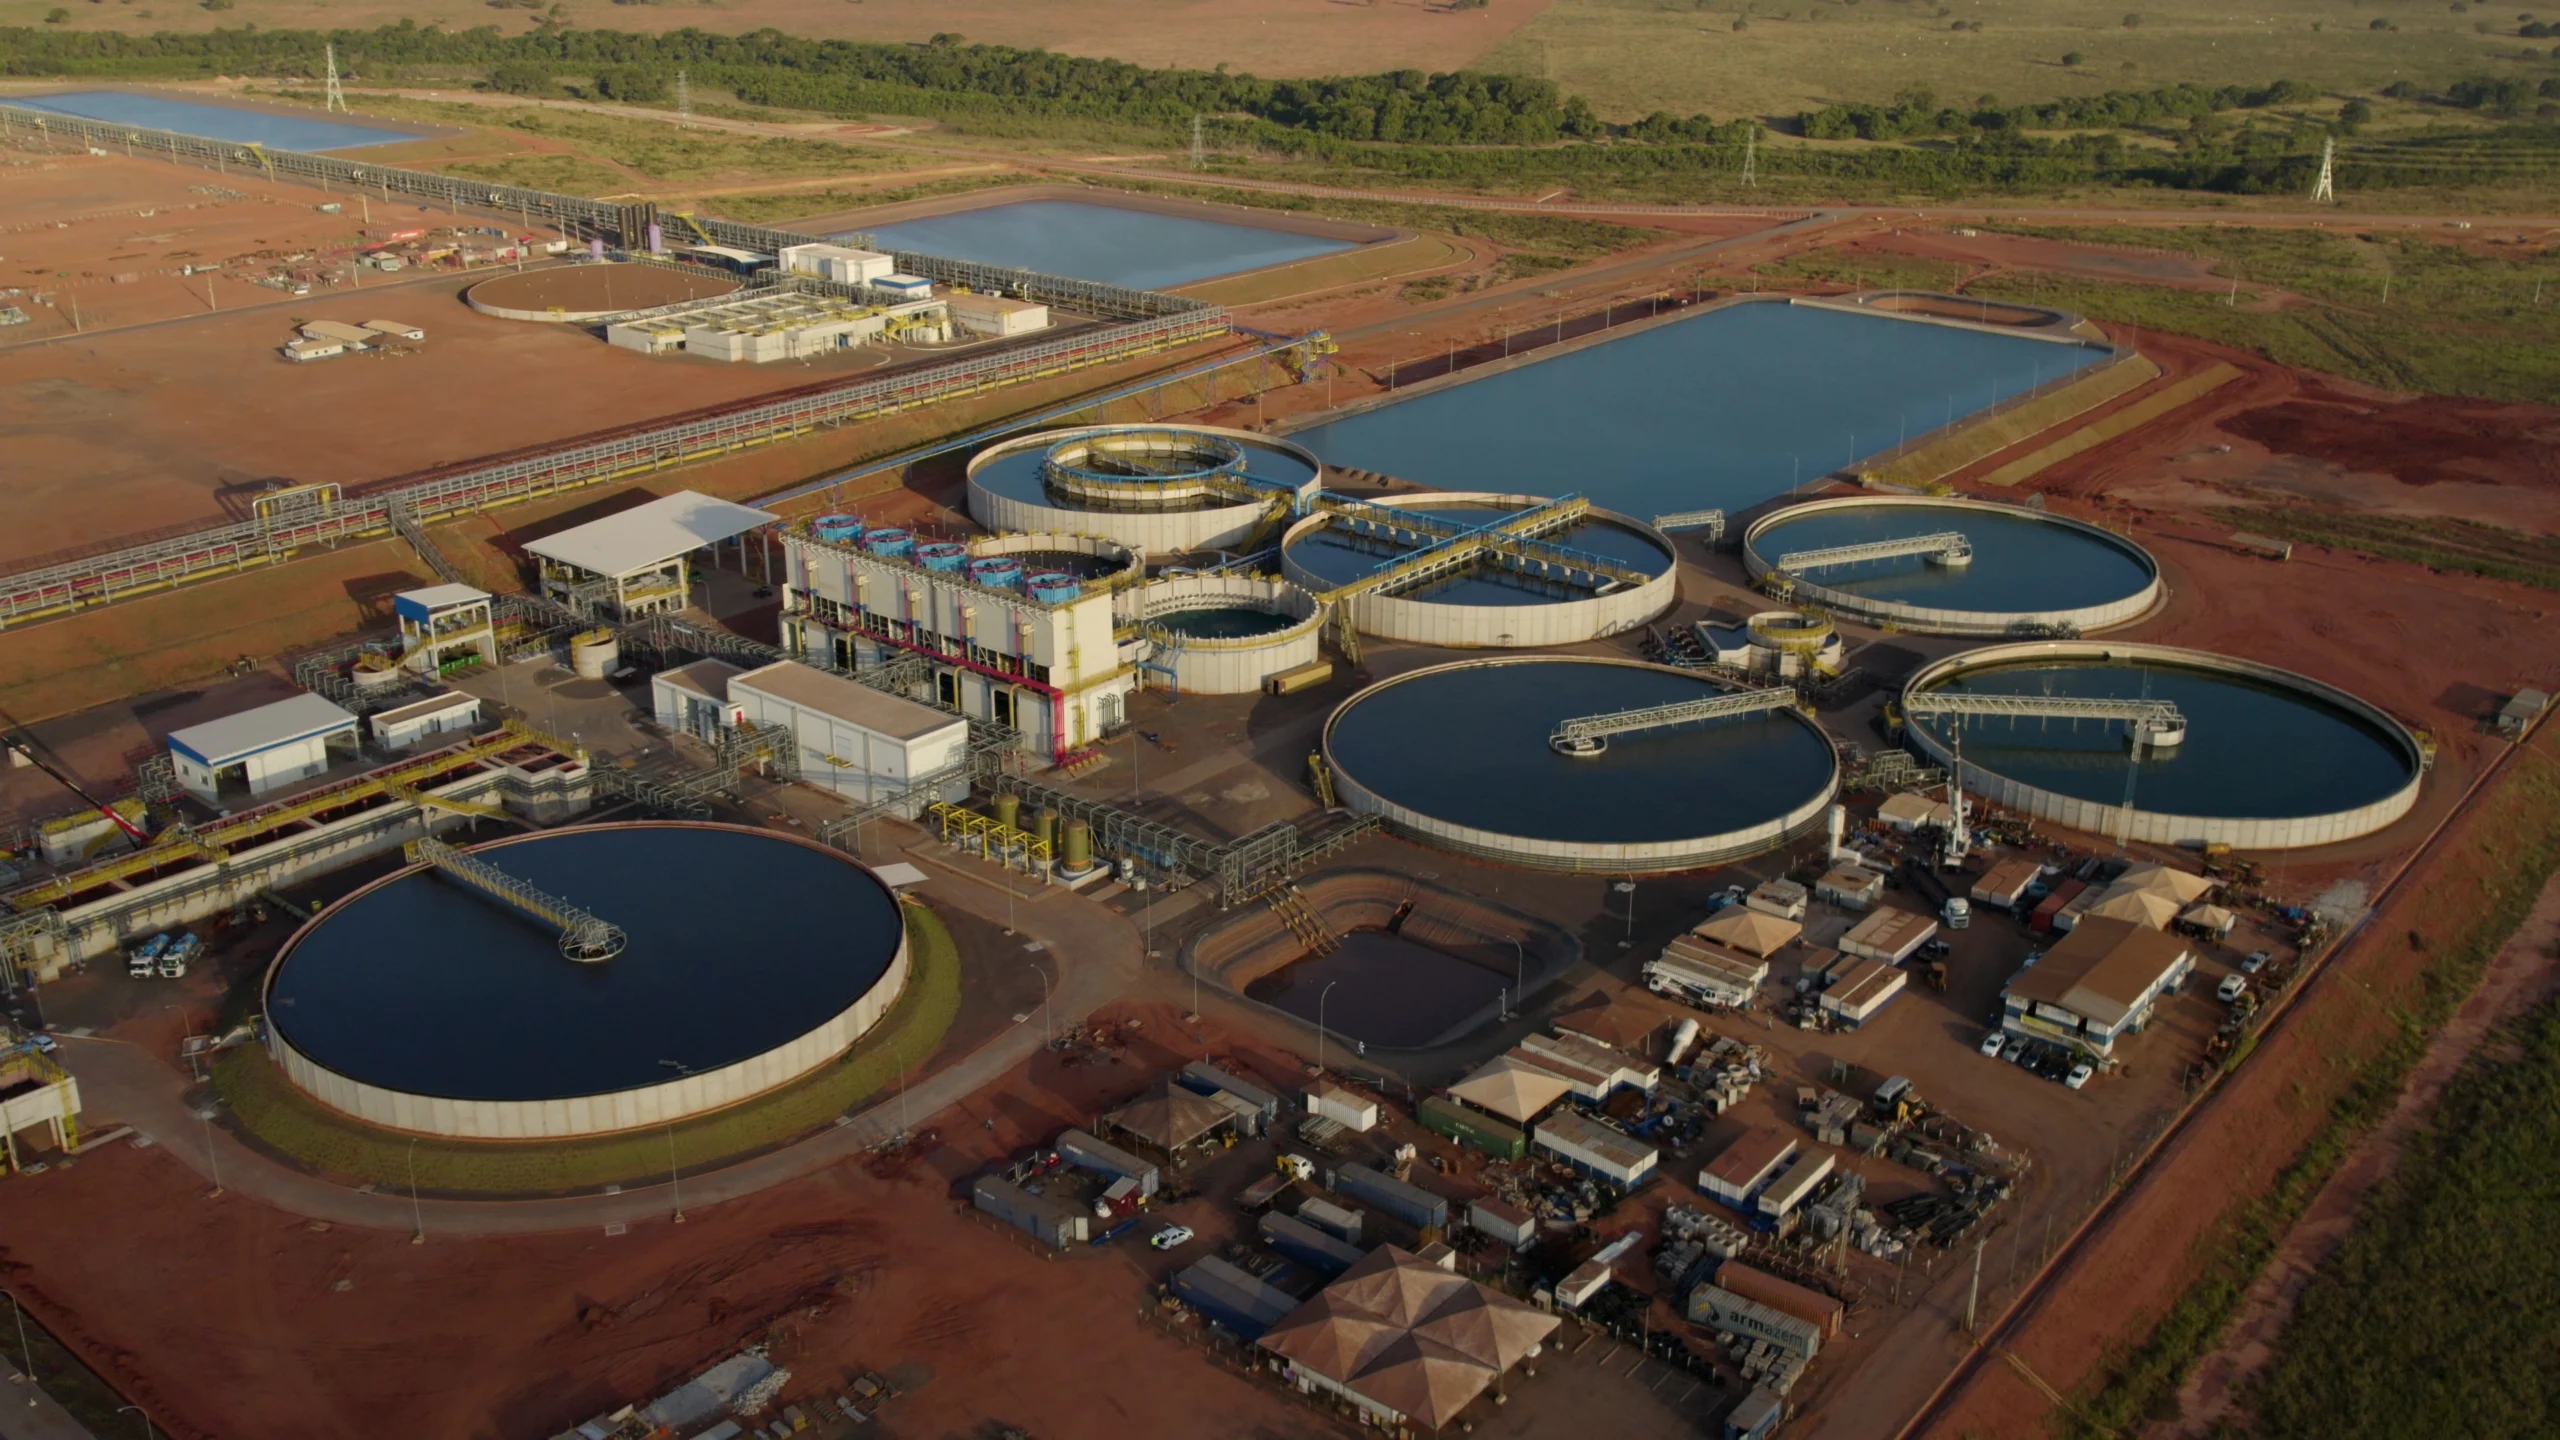
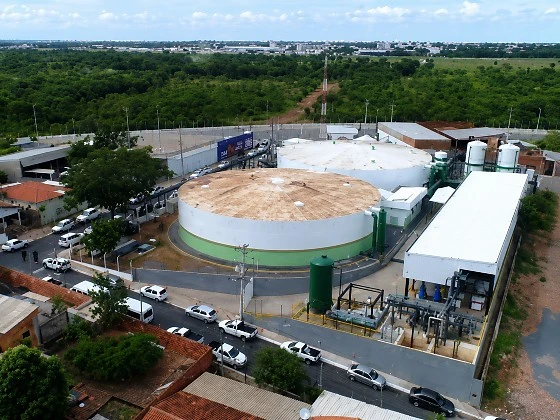
    Vista aérea da ETA Cristo Rei, em Várzea Grande, que receberá novos módulos de ultrafiltração adquiridos pelo Estado em contratação emergencial

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” hover_enabled=”0″ sticky_enabled=”0″]

    [/et_pb_text][et_pb_text _builder_version=”4.27.4″ _module_preset=”default” global_colors_info=”{}”]

    A crise no abastecimento de água de Várzea Grande começa a produzir uma conta milionária para o poder público. A Secretaria de Estado de Infraestrutura e Logística (Sinfra) realizou duas contratações emergenciais, sem licitação, que somam R$ 7,878 milhões para tentar ampliar a produção e garantir o fornecimento enquanto persistem os problemas no município.

    A maior contratação, de R$ 6,246 milhões, foi feita com a Filmtec Water Brasil Ltda. para aquisição de módulos de membranas de ultrafiltração destinados à Estação de Tratamento de Água (ETA) Cristo Rei. O equipamento integra as medidas adotadas para aumentar a capacidade de tratamento.

    O segundo contrato é de R$ 1,632 milhão, firmado com a Pantanal Terceirização de Serviços de Mão de Obra Ltda. A empresa deverá disponibilizar 16 motoristas com habilitação categoria C para condução de caminhões-pipa utilizados na distribuição emergencial de água.

    As duas despesas, porém, representam apenas parte da conta provocada pela crise. Ainda precisam ser somados os gastos com caminhões-pipa, combustível, produtos químicos, manutenção das estruturas, obras emergenciais, investimentos nas estações de tratamento e eventuais repasses realizados pelo Governo do Estado ao município.

    Ao mesmo tempo, outra frente foi aberta dentro do Departamento de Água e Esgoto (DAE). A prefeita Flávia Moretti determinou sindicância e uma auditoria extraordinária na autarquia depois da divulgação do vídeo em que o então presidente Rogerinho Dakar aparece recebendo maços de dinheiro. Até agora, não foi esclarecida oficialmente a origem, o valor ou a finalidade dos recursos mostrados nas imagens.

    A investigação administrativa deverá verificar a gestão do ex-presidente e apurar eventual relação dos fatos registrados no vídeo com recursos públicos do DAE ou interesses de terceiros perante a autarquia.

    Os dois episódios não têm relação estabelecida até o momento. Juntos, porém, reforçam uma pergunta sobre a gestão da crise: quanto o problema histórico do abastecimento de Várzea Grande já custou aos cofres públicos somente em 2026?

    Por enquanto, há um primeiro número: R$ 7,8 milhões em apenas duas contratações emergenciais do Estado. O custo total tende a ser maior quando forem incorporadas todas as despesas municipais e estaduais realizadas para manter água chegando às torneiras.

    Fonte: Diário de Cuiabá

    [/et_pb_text][/et_pb_column][/et_pb_row][/et_pb_section]