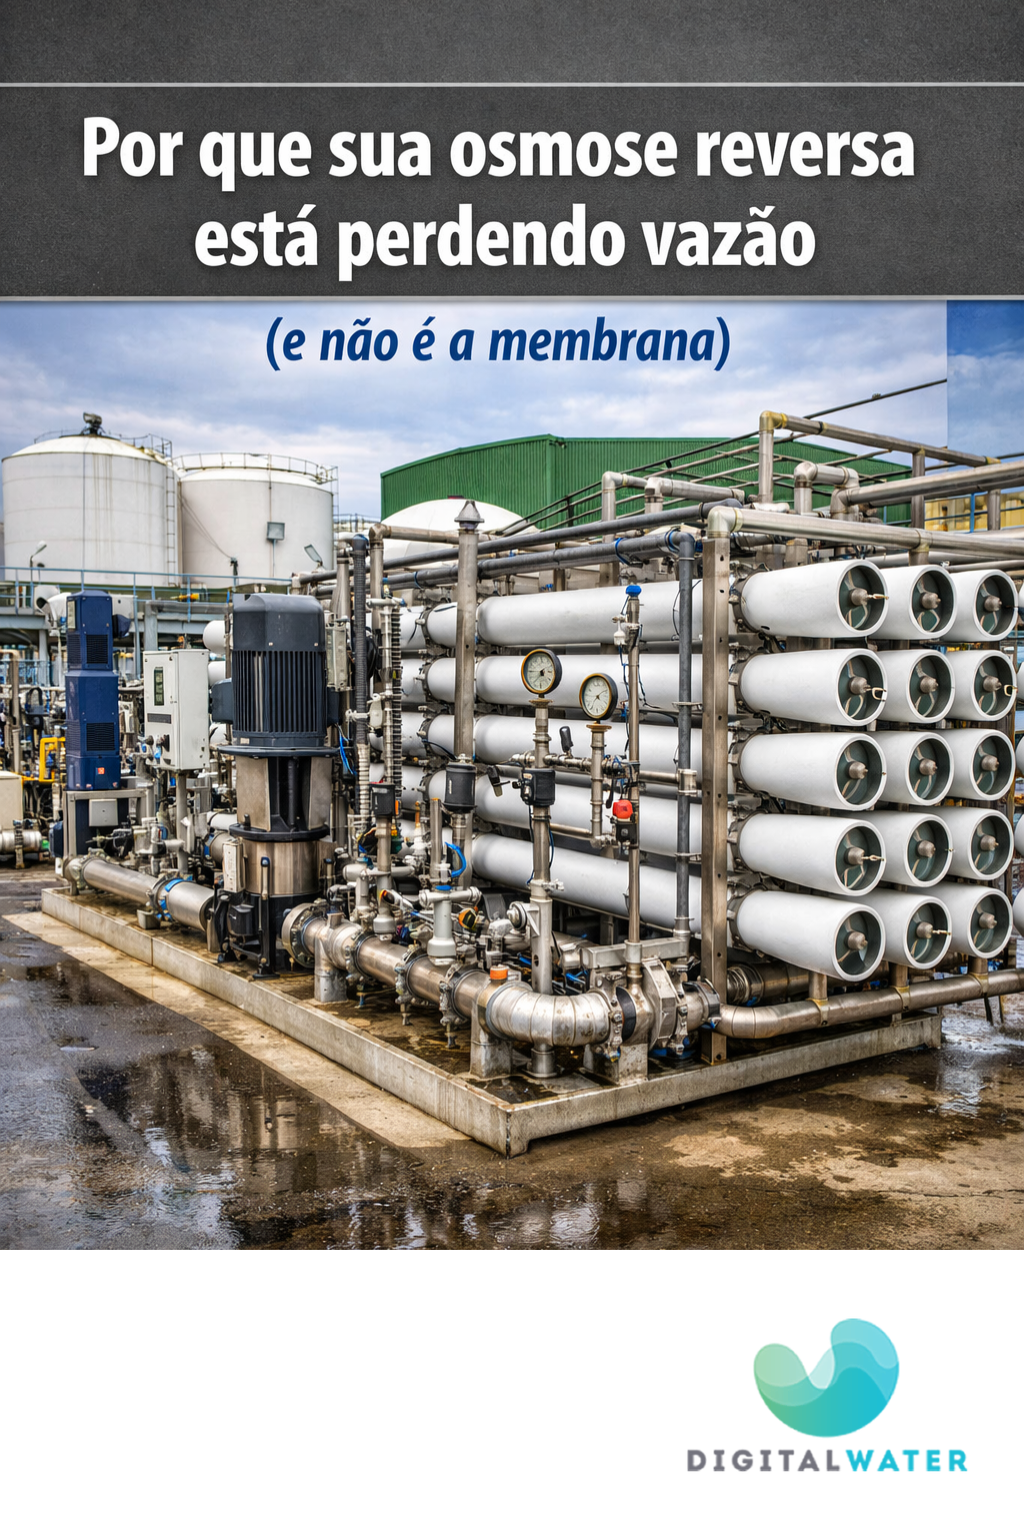
Aprenda a identificar a causa real da queda de produção em sistemas de OR e como agir corretamente
Se a sua osmose está perdendo produção, o problema raramente é a membrana isolada. A maioria dos operadores corre para trocar os elementos ou aumentar a pressão da bomba — mas isso é apenas tratar o sintoma. Se você não entende por que a vazão caiu, está jogando dinheiro e produto químico fora.
Cursos EAD com Certificado — Osmose Reversa & Resfriamento
Acesse a coleção técnica completa e capacitações com certificado.
Assistente Técnico: Osmose Reversa
Valide parâmetros e identifique desvios operacionais através de nossa inteligência técnica.
ASTM D4194 - 03
Limites de conformidade e padronização técnica.
Sumário do Artigo
O cenário real do campo
Você chega na planta e nota que, para manter a mesma vazão de projeto, a pressão de alimentação subiu 2 bar na última semana. Mais do que isso: você está trocando os filtros cartucho de 5 micra a cada 3 dias, quando costumavam durar 15.
A reação instintiva é: 'A membrana colmatou.' Mas a pergunta correta é: o que o pré-tratamento deixou passar?
💡 Realidade operacional
Na indústria de alimentos ou em termelétricas, uma queda de 10% no fluxo de projeto pode significar horas extras de operação ou falta de água no barramento principal. Não é só técnica — é lucratividade direta.
A física do problema — sem enrolação
A membrana de osmose reversa é um filtro molecular. Se a vazão caiu, algo está selando-a por dentro. Existem causas principais — e cada uma tem um diagnóstico diferente:
- Fouling biológico: lodo bacteriano que se forma nas fibras da membrana. Ataca preferencialmente o primeiro estágio do sistema. Identificado por DP elevado na entrada e limpeza CIP com resultado temporário.
- Incrustação mineral: deposição de carbonato de cálcio ou sulfato de bário. Ataca o último estágio. Identificado por LSI positivo no rejeito e CIP com ácido. O controle da incrustação depende diretamente do equilíbrio de alcalinidade na água concentrada.
- A questão da Sílica: A sílica (SiO₂) é um desafio à parte. Diferente do carbonato, ela não é controlada por antincrustantes convencionais nem por acidificação do pH. Seu comportamento de solubilidade é complexo e o LSI não prevê sua precipitação, exigindo antincrustantes específicos e controle rigoroso de temperatura e pH.
- Colmatação por sólidos: partículas que passaram pelo pré-tratamento e bloquearam os espaçadores. Identificado por SDI acima de 4 na entrada da membrana.
- Air Binding: bolhas de ar presas nos elementos que bloqueiam o fluxo. Comum em plantas com problemas de desgaseificação ou que sofrem variações bruscas de pressão no arranque.
Normalização de Dados: Pare de comparar laranjas com maçãs
Você não pode comparar a vazão de hoje com a de seis meses atrás sem Normalização. A temperatura da água influencia diretamente a viscosidade: água mais fria é mais "grossa" e exige mais pressão para passar pela membrana.
A normalização corrige os dados de pressão e fluxo para condições padrão (geralmente 25°C e pressão de projeto). Sem normalizar os dados, você pode achar que a membrana está colmatando quando, na verdade, a água do reservatório apenas esfriou no inverno.
⚠️ Erro mais comum
Aumentar a pressão da bomba para compensar a perda de vazão compacta a sujeira contra as fibras da membrana, acelerando o dano irreversível. Se a pressão subiu mais de 15% em relação ao projeto sem aumento de produção, o problema não é falta de pressão — é fouling ou incrustação.
Onde o prejuízo acontece
- Queda de eficiência energética: a bomba de alta pressão trabalhando fora da curva de projeto consome até 30% mais energia por m³ produzido.
- Aumento de custo químico: limpezas CIP ineficientes porque o problema de base não foi identificado — você limpa mas o problema volta em dias.
- Fouling irreversível: membranas que perderam mais de 20% do fluxo de projeto após limpeza raramente se recuperam completamente.
- Não atendimento da condutividade: membrana comprometida aumenta a passagem de sais, elevando a condutividade do permeado acima da especificação do processo.
- Paradas não programadas: manutenção corretiva de emergência custa em média 3x mais que a preventiva planejada.
⚡ FERRAMENTA RELACIONADA
Consumo Energético Específico (CEE) - Calcule a energia consumida por m³ de água produzida e identifique se a bomba está operando fora da eficiência de projeto.
Diagnóstico prático: o que medir agora
Não tome decisões por palpite. Siga este checklist de campo antes de qualquer intervenção:
Passo 1 — Medir o SDI (Silt Density Index)
Se o SDI na entrada da membrana estiver acima de 4, seu pré-tratamento falhou. Não adianta limpar a membrana sem corrigir o filtro de areia ou o sistema de ultrafiltração a montante. SDI acima de 5 causa dano progressivo irreversível nas membranas espiralizadas.
🔬 DIAGNÓSTICO OPERACIONAL
Calculadora SDI 15 — Diagnóstico de Fouling Coloidal. Calcule o Silt Density Index (ASTM D4189) para validar a performance do pré-tratamento e prevenir danos irreversíveis nas membranas.
Passo 2 — Verificar a Pressão Diferencial (DP)
Meça o DP em cada vaso de pressão separadamente. DP elevado no primeiro vaso indica fouling biológico ou particulado (problema no pré-tratamento). DP elevado no último vaso indica incrustação mineral (problema de antincrustante ou pH do rejeito).
Passo 3 — Analisar o LSI do rejeito
O Índice de Saturação de Langelier (LSI) do rejeito deve ser calculado com os parâmetros reais da água concentrada — não da alimentação. Um LSI positivo no rejeito sem dosagem adequada de antincrustante significa que você está nucleando carbonato de cálcio dentro da membrana.
💧 FERRAMENTA RELACIONADA
Índice LSI — Langelier - Calcule o LSI do rejeito com pH, temperatura, dureza e alcalinidade reais. Identifique o risco de incrustação antes que ela aconteça.
Calculando o risco operacional
Antes de gastar com CIP ou novas membranas, calcule a taxa de recuperação real do seu sistema e compare com o projeto original. Uma queda de mais de 5% na recuperação sem alteração de SDI indica incrustação em progressão.
♻️ CALCULE AGORA
Osmose Reversa — Taxa de Recovery - Insira a vazão de permeado e de alimentação e calcule a taxa de recuperação real do sistema.
🧪 FERRAMENTA RELACIONADA
Rejeição de Sais - Calcule a eficiência de remoção de sais da membrana. Queda na rejeição indica comprometimento estrutural das fibras.
🔁 SEQUÊNCIA DE DIAGNÓSTICO RECOMENDADA
- Medir SDI (Calculadora SDI 15)
- Calcular LSI do rejeito (Calculadora LSI)
- Verificar Recovery real (Calculadora Recovery)
- Calcular impacto energético (Calculadora CEE)
- Diagnóstico guiado completo (Assistente de Diagnóstico)
Protocolo Básico de CIP (Cleaning In Place)
Uma limpeza eficiente segue uma ordem lógica para evitar fixar a sujeira definitivamente:
- Limpeza Alcalina (pH 11-12): Remove fouling biológico, orgânico e biofilme. Use água quente (até 35-40°C) para aumentar a eficiência dos detergentes químicos.
- Enxágue: Remova todo o agente alcalino antes de iniciar o ácido.
- Limpeza Ácida (pH 2-3): Remove incrustações minerais (Carbonatos, Ferro). Nota: Se houver suspeita de sílica, o protocolo ácido pode ser ineficaz ou exigir agentes quelantes específicos.
- Circulação e Molho: Alterne períodos de circulação com períodos de molho (30 a 60 min) para permitir que o químico penetre nas camadas de fouling.
A limpeza é considerada eficaz se, após o procedimento, o fluxo normalizado retornar a pelo menos 90% do valor de projeto original.
Decisão técnica: quando agir
Quando fazer CIP
Realize a limpeza química (CIP) quando a pressão normalizada de alimentação subir mais de 15% ou o fluxo normalizado cair mais de 10% em relação aos valores de partida. Não espere chegar a 20%.
Quando parar de lavar e trocar
Se após duas limpezas pesadas (ácida + alcalina) a vazão não recupera 80% do fluxo de projeto, pare. Você está queimando dinheiro em produto químico sem resultado.
Quando mudar de tecnologia
Se sua água bruta mudou de característica considere adicionar ultrafiltração antes da osmose reversa. A UF garante SDI abaixo de 3 na alimentação da OR.
📊 FERRAMENTA RELACIONADA
ROI de Projetos - Calcule o retorno sobre investimento de adicionar ultrafiltração ao seu sistema.
Perguntas Frequentes
Respostas diretas para as dúvidas mais comuns encontradas em campo.
Posso aumentar a pressão da bomba para compensar a perda de vazão?
Pode, mas não deve por muito tempo. Aumentar a pressão compacta a sujeira contra as fibras da membrana e pode causar o <strong>Telescoping</strong> — o colapso axial dos elementos espiralizados por pressão diferencial excessiva, o que causa dano estrutural irreversível ao elemento.
Como saber se o problema é biológico ou mineral?
Pela localização do aumento de pressão diferencial. Fouling biológico ataca o primeiro estágio; incrustação mineral ataca o último estágio onde a água está mais concentrada.
Com que frequência devo monitorar o SDI em sistemas de osmose reversa industrial?
Em sistemas industriais críticos, o SDI deve ser monitorado diariamente durante as primeiras semanas de operação. Em operação estável, monitoramento semanal é suficiente.
Sua Osmose Reversa está operando abaixo do esperado?
Oferecemos assessoria técnica para diagnóstico de fouling e incrustação, além de mídias e membranas de reposição.